1. Кислородно-ацетиленовое пламенное место царапин, контроль температуры, чтобы избежать поверхностного отжига, выпекать, пока не появится искры, и выпекать смазочное масло, просачивающееся на металлическую поверхность;
2. Используйте угловой шлифовальный станок для обработки изношенной поверхности, шлифуйте 1 мм или более и полируйте канавку вдоль внешней стенки цилиндра, предпочтительно, чтобы глубина канавки ласточкиного хвоста была царапанной частью, сверлить более глубокие царапины после окончания, чтобы отрегулироватьСила бурения;
3. Очистите поверхность изношенной колонны обезжиренной ватой, пропитанной ацетоном или этанолом, и вытрите пыль и железные стружки;
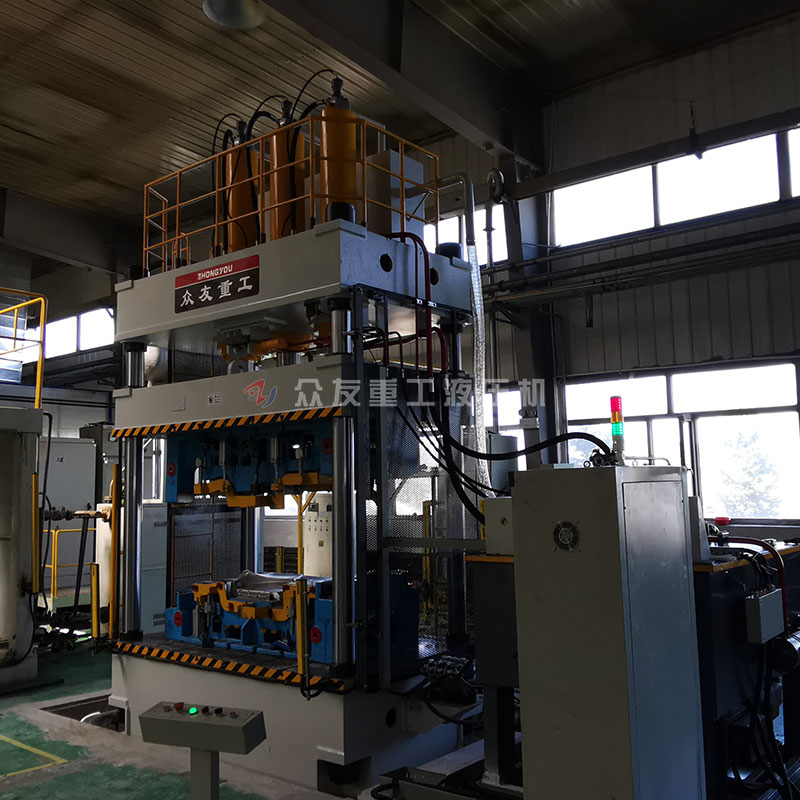
4. Размешайте равномерно металлический восстановительный материал и нанесите его на поверхность царапины, нижний слой должен быть тоньше и равномерно покрывать царапины на всей поверхности, чтобы убедиться, что соединительный материал прилипает к поверхности колонны, и повторите это действие до восстановления.Заполните место и убедитесь, что материал достигает желаемой толщины, немного выше, чем поверхность внешней стенки колонны;
5. При температуре 24 ℃ колонна останавливается на один день. Чтобы сократить время ремонта, можно использовать вольфрамовую галогеновую лампу для повышения температуры сушки. Каждый раз, когда она увеличивается на 11 ℃, время отверждения уменьшается вдвое.Отрегулируйте до 70 ℃;
6. После того, как ремонтный материал отвержден, избыточная выступающая часть может быть отшлифлена, чтобы гарантировать, что толщина ремонтной части и других частей колонны остается неизменной, а затем поверхность покрыта хромом, что может гарантировать, что она не изнашивается и не ржавеет в течение длительного времени.
GEO-CANARY-86EA1707